

Язык: английский
Система обработки роботов
Промышленная машина для полировки зеркала
8K зеркало полировка машина для нержавеющей стали безкислотной безкислотной системы
Машина для полировки зеркала алюминиевой пластины
Машина для полировки металлических поверхностей
Высокоточная машина для полировки металлических зеркал
Машина для полировки зеркала пневматического давления 8K
Машина для полировки нержавеющей стали
Высокоглянцевое зеркало шлифовальная машина
8K финишная машина для полировки зеркала
Машина для полировки зеркала Super 8K
Промышленный металлопрокатный станок
Машина для буфера зеркала поверхности титана
Катушка на катушку номер 4 законченная шлифовальная линия
Перейти на страницу 4
Шлифовальный станок с металлической катушкой
Машина для чистки металлических листов
Медный шлифовальный станок
Машина для чистки поверхности титана
Машина для чистки алюминиевых пластин
Шлифовальный станок из нержавеющей стали No.4
Машина для чистки и шлифования лент
Шлифовальный станок из нержавеющей стали HL
Шлифовальный станок Roller HL
Машина для чистки ленты HL
Машина для сухой отделки HL
Мокрая машина для отделки HL
Линия шлифовальной машины Dry No.4 & hl
Линия для чистки под мокрым номером 4 и hl
Скотч-брит готовой машины для металлических поверхностей
Скотч-брайт закончил машину
Машина для полировки скотча из нержавеющей стали
Линия мокрого скотча с бритом
Полностью автоматическая линия машины Scotch Brite(SB)
Осциллятор SB
SB шлифовальный станок
Шотландский брит с осциллятором
Машина с сухим скотчем
Четыре шлифовальных станка
Виброшлифовальный станок из нержавеющей стали
Вибрационное шлифование
Виброшлифовальный станок из нержавеющей стали
Машина AFP
Машина для роликовых каток против отпечатков пальцев
Машина с предварительным покрытием для снятия отпечатков пальцев
Машина для нанесения покрытий на пленку
Машина для нанонанесения антиотпечатков пальцев
Точная линия резки листа для декоративной обработки металла
Линия выравнивания и точной резки для обработки металлических листов
Автоматическое открытие катушек
Прецизионный раствор для резки катушек для обработки металлических полос
Станок для резки/линия для резки
Новости отрасли
Автор :Lebon
Sep 21,2026
Как 201, так и 304 нержавеющая сталь может быть отполирована до 8K зеркала отделки. Разница заключается не в Том, может ли материал стать отражающим, а в Том, какой объем технологического контроля требуется для достижения единообразной, коммерчески приемлемой поверхности.
По сравнению с 304, 201 нержавеющая сталь, как правило, сложнее и более чувствительны к шлифовальной тепла и уплотнения работы. Поэтому она предъявляет более высокие требования к последовательности шлифования, абразивному отбору, охлаждению, шлифовальному давлению и скорости подачи. Если для обоих материалов используются одни и те же настройки, то лист 201 с большей вероятностью сохранит микроямы, задымление или неравномерное отражение после мелкой полировки.
201 нержавеющая сталь использует меньше никеля и больше марганца, чем 304. Этот состав дает два сорта различное поведение формования и полировки. В производстве 201 часто чувствует себя сложнее измельчить и может нагреваться быстрее под непригодной нагрузки. Как только поверхность становится чрезмерно горячей, работа уплотнения может снизить эффективность резки и сделать стабильный отделку более сложной для достижения.
304 нержавеющая сталь имеет более умеренную твердость и, как правило, более прощает во время полировки зеркала. Он часто может достигать требуемой промежуточной поверхности с более широким диапазоном эксплуатационных параметров. Тем не менее, входящая поверхность по-прежнему имеет значение: плохой 304 2B лист с ямами или дефектами качения может потребовать больше подготовки, чем чистый лист.
Коэффициент учета процессов | 201 нержавеющая сталь | 304 нержавеющая сталь |
Поведение при шлифовании | Как правило, труднее резать и более чувствительны к уплотнению работы. | Как правило, легче измельчить и более терпимо к изменениям параметров. |
Тепловое управление | Требует тщательного охлаждения и сбалансированного сочетания давления и скорости. | Все еще требует охлаждения, но обычно имеет более широкое окно стабильного процесса. |
Грубая полировка и полировка | Необходимо уделять больше внимания устранению оксидов, микроядер и дефектов качения, не оставляя при этом глубоких следов. | Поверхностные дефекты часто легче удалить, в зависимости от входящего качества 2B. |
Настройка параметров | Снижение или чрезмерное давление может вызывать проблемы; Важное значение имеет корректировка на основе выборки. | Стандартные рецепты легче установить, но по-прежнему должны соответствовать толщине и состояние поверхности. |
Типичный риск | Облачность, белые области, сохраняемые ямы или неравномерная яркость. | Остаточные следы качения, местная дымка или следы полировки, если подготовка недостаточна. |
Линия полировки 8K не начинается с пустой поверхности. Она начинается с фактического листа 2B или BA, поставляемого сталелитейным заводом. Материал BA уже более яркий и гладкий, поэтому обычно требуется меньше коррекции грубой шлифовки. 2в лист может иметь тонкую текстуру качения, оксид, неглубокие ямы или местные изменения поверхности, которые должны быть удалены до полировки зеркала.
Это особенно важно сегодня, потому что все больше переработчиков используют 201 2B лист в качестве сырья для производства 8K. Линия, построенная вокруг более чистого материала BA или 304, может не обеспечивать достаточной мощности для резкой полировки при изменении поступающего материала. Конфигурация машины должна соответствовать реальному сырью, а не только целевому завершению.
Целью грубая полировка является устранение дефектов при создании достаточно тонкой и единообразной основы для зеркала. Для 201 2B материала этот этап, как правило, требует тщательно спланированной последовательности крита и достаточного количества рабочих групп, чтобы отделить удаление тяжелых дефектов от очистки поверхности.
* * * * *Абразивные материалы:Выберите абразивный тип и последовательность гравия в соответствии с фактической твердостью и глубиной дефекта листа.
* * * * *1.2.4.5.3.1 давление:Используйте достаточно нагрузки, чтобы вырезать поверхность, но избегайте избыточного давления, которое генерирует тепло и ускоряет процесс закалки.
* * * * *Скорость подачи:Соответствие скорости линии доступной мощности шлифования; Увеличение скорости без достаточной очистки листьев оставляет дефекты на участке отделки.
* * * * *Система охлаждения:Равномерно доставить охлаждающую жидкость в зону активного измельчения для регулирования температуры и удаления остатков измельчения.
* * * * *Промежуточное качество:Перед точной полировкой старайтесь получить чистую и однородную поверхность вокруг Ra 0,05 микрометров при условии согласованного процесса и получения результатов отбора проб.
Тонкая полировка шерстяными дисками и управляемой полировочной средой повышает блеск и уменьшает шероховатость поверхности. Она не может надежно стирать глубокие абразивные следы, удерживаемые ямы или неровное удаление, оставшееся на стадии шлифования. Добавление более тонкошлифовальных головок может увеличить производственные мощности, но это не заменяет правильной подготовки поверхности.
Для 201 и 304, тонкая полировка рецепт должен быть скорректирован к материалу, входящей поверхности и требуемой производительности. В традиционной технологии в контролируемой смеси могут использоваться порошок оксида алюминия, вода и азотная кислота. Возможна также механическая полировка без кислотности, однако ее достижимая отделка и скорость производства должны быть подтверждены путем выборочных испытаний.
Окончательный лист должен проверяться с помощью как приборов, так и визуального осмотра. Обычно используется коммерческая эталонная величина Ra ниже 0,02 микрометра и блеск около 600-800 гу, измеряемый при 60 градусах. Точный диапазон приемки должен согласовываться с покупателем и проверяться с использованием того же метода измерения.
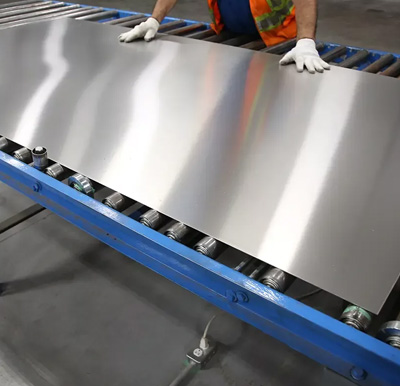
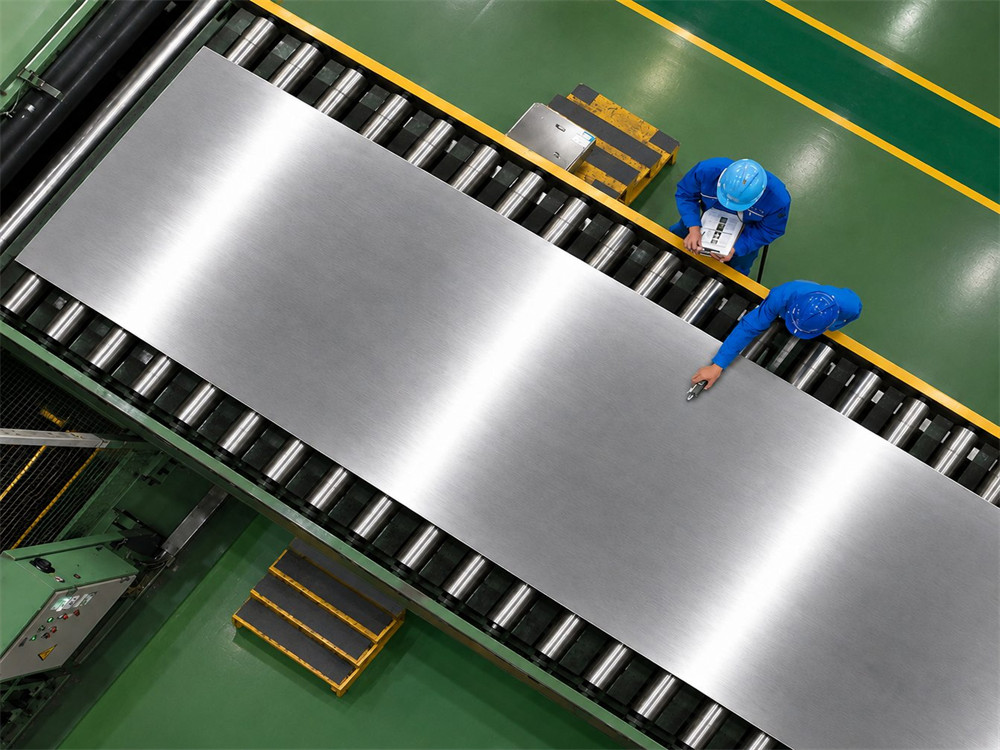
Под сильным, даже при освещении, проверить полный лист на наличие полировочных дуг, вихревых отметин, дымки, ямы, изменения цвета и искаженного отражения. Проверьте левую, центральную и правую области, а также голову, середину и хвост листа. Высокие глянцевые показания в какой-то момент не доказывают, что вся поверхность однородна.
304, как правило, легче полировать и предлагает более широкое окно процесса. 201 может также обеспечить высококачественную отделку 8K зеркала, но, как правило, требуется более мощная способность шлифования и более жесткий контроль температуры, давления и скорости. Лучший выбор зависит от рынка продукции, стоимости сырья, коррозионных требований и покупателей#- 39; s стандарт поверхности.
Для нового проекта, самый безопасный подход, чтобы проверить клиента &#- 39; - настоящие простыни. Полировка образцов позволяет выявить истинные требования к удалению дефектов, надлежащую абразивную последовательность, достижимую блеск и Ra, а также реальную скорость производства. Эта информация более полезна, чем выбор машины только по классу или толщине стали.
- да. - да. Благодаря подходящему сырью и правильно управляемому процессу, 201 может достичь коммерческого 8K зеркала отделки. Как правило, требуется более тщательная грубая полировка и контроль температуры.
Да, при условии, что линия имеет достаточную мощность для шлифования и регулируемые рецепты для абразивного отбора, давления, охлаждения и скорости подачи. Одни и те же настройки не должны использоваться автоматически для обоих классов.
Ба обычно начинается с более яркой и гладкой поверхности, поэтому может потребоваться меньше коррекции шлифования. Однако окончательное решение должно учитывать стоимость материалов, наличие, целевую отделку и экономику производства.
Пожалуйста, свяжитесь с нами, если вам нужна дополнительная информация.
Copyright © Lebon Metal Equipment Co., Ltd. Все права защищены.
Дизайн от BONTOP.
 Английский
 Русский
 Испанский
 Португальский
 Арабский
 Вьетнамский
 Турецкий
 En