

Язык: английский
Система обработки роботов
Промышленная машина для полировки зеркала
8K зеркало полировка машина для нержавеющей стали безкислотной безкислотной системы
Машина для полировки зеркала алюминиевой пластины
Машина для полировки металлических поверхностей
Высокоточная машина для полировки металлических зеркал
Машина для полировки зеркала пневматического давления 8K
Машина для полировки нержавеющей стали
Высокоглянцевое зеркало шлифовальная машина
8K финишная машина для полировки зеркала
Машина для полировки зеркала Super 8K
Промышленный металлопрокатный станок
Машина для буфера зеркала поверхности титана
Катушка на катушку номер 4 законченная шлифовальная линия
Перейти на страницу 4
Шлифовальный станок с металлической катушкой
Машина для чистки металлических листов
Медный шлифовальный станок
Машина для чистки поверхности титана
Машина для чистки алюминиевых пластин
Шлифовальный станок из нержавеющей стали No.4
Машина для чистки и шлифования лент
Шлифовальный станок из нержавеющей стали HL
Шлифовальный станок Roller HL
Машина для чистки ленты HL
Машина для сухой отделки HL
Мокрая машина для отделки HL
Линия шлифовальной машины Dry No.4 & hl
Линия для чистки под мокрым номером 4 и hl
Скотч-брит готовой машины для металлических поверхностей
Скотч-брайт закончил машину
Машина для полировки скотча из нержавеющей стали
Линия мокрого скотча с бритом
Полностью автоматическая линия машины Scotch Brite(SB)
Осциллятор SB
SB шлифовальный станок
Шотландский брит с осциллятором
Машина с сухим скотчем
Четыре шлифовальных станка
Виброшлифовальный станок из нержавеющей стали
Вибрационное шлифование
Виброшлифовальный станок из нержавеющей стали
Машина AFP
Машина для роликовых каток против отпечатков пальцев
Машина с предварительным покрытием для снятия отпечатков пальцев
Машина для нанесения покрытий на пленку
Машина для нанонанесения антиотпечатков пальцев
Точная линия резки листа для декоративной обработки металла
Линия выравнивания и точной резки для обработки металлических листов
Автоматическое открытие катушек
Прецизионный раствор для резки катушек для обработки металлических полос
Станок для резки/линия для резки
A/данные отсутствуют.Wet No.4 & линия шлифовальной машины HLЭто финишная линия из нержавеющей стали, которая использует шлифовальную жидкость, охлаждающую жидкость или водную среду во время абразивной чистки. Он производит:Номер 4. Окончание сатиниХл длинная линия волосС лучшим охлаждением и более чистым качеством поверхности по сравнению с сухой обработкой.
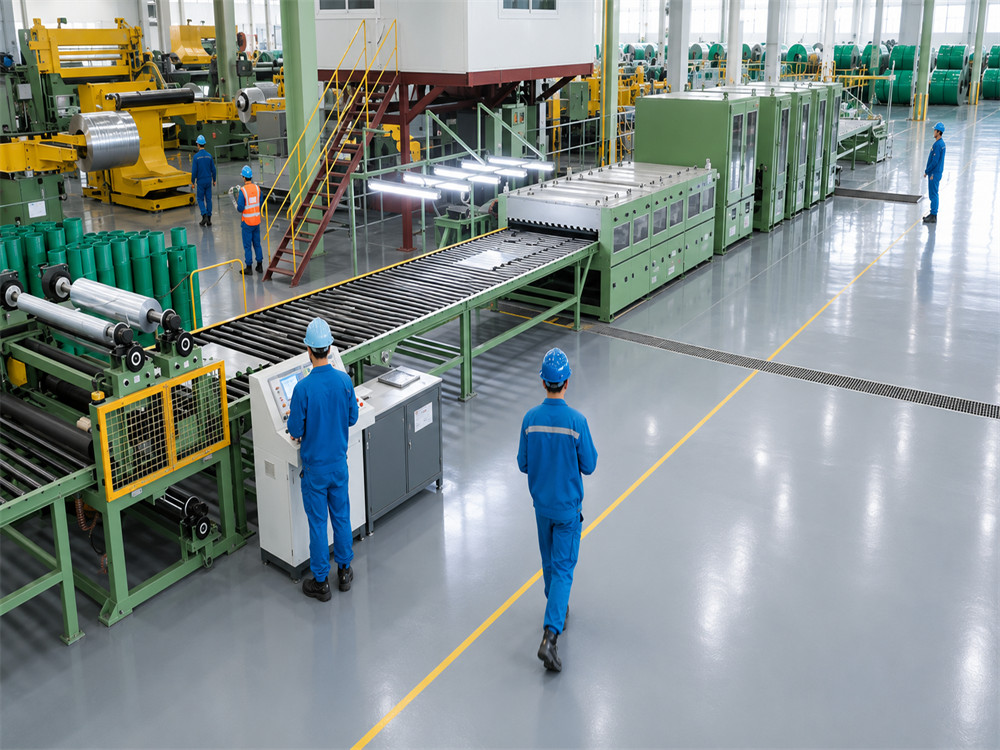
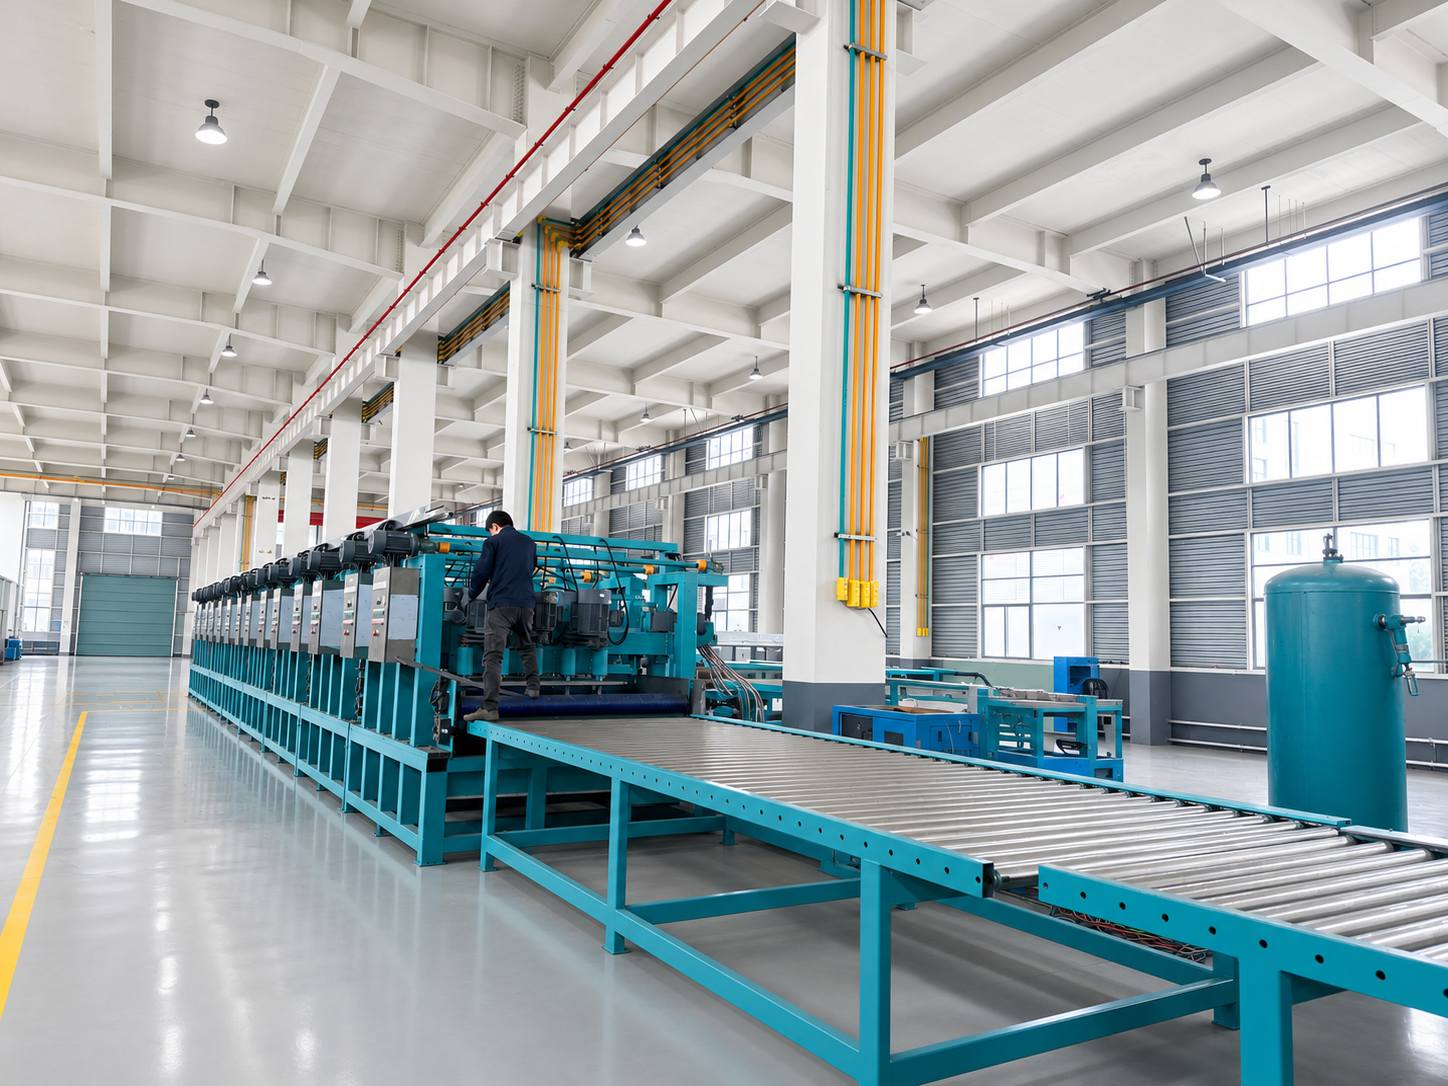
В строке, как правило,Подача, мокрое шлифование/щетка, фильтрация и рециркуляция жидкостей, очистка, сушка, факультативное ламинирование защитной пленки и выход/обратная обработка.
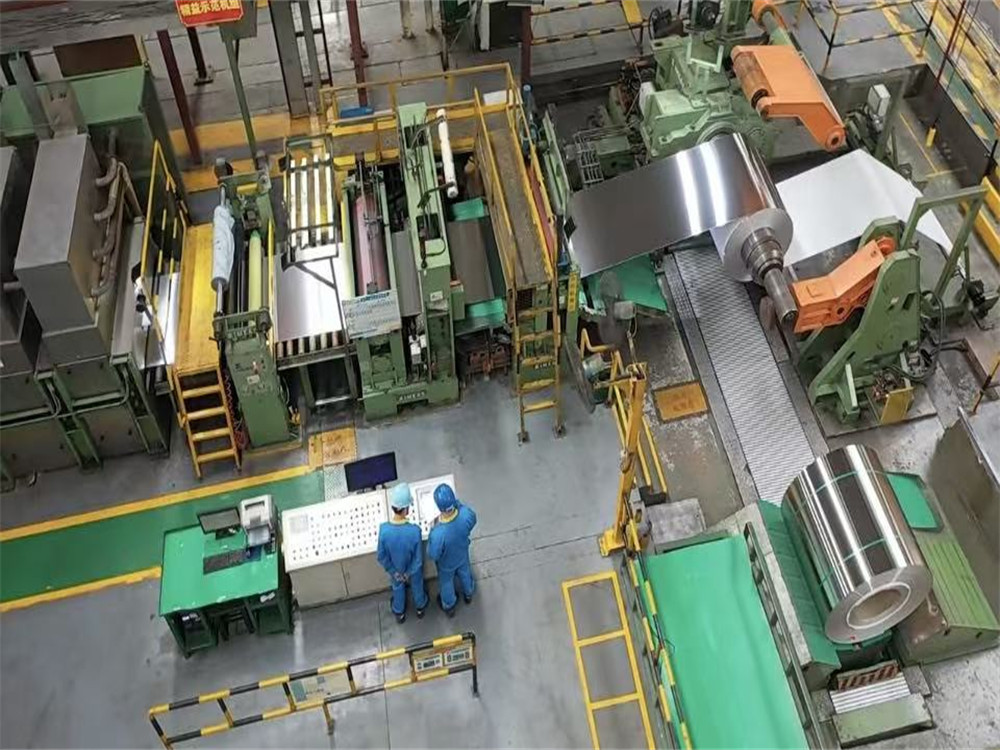
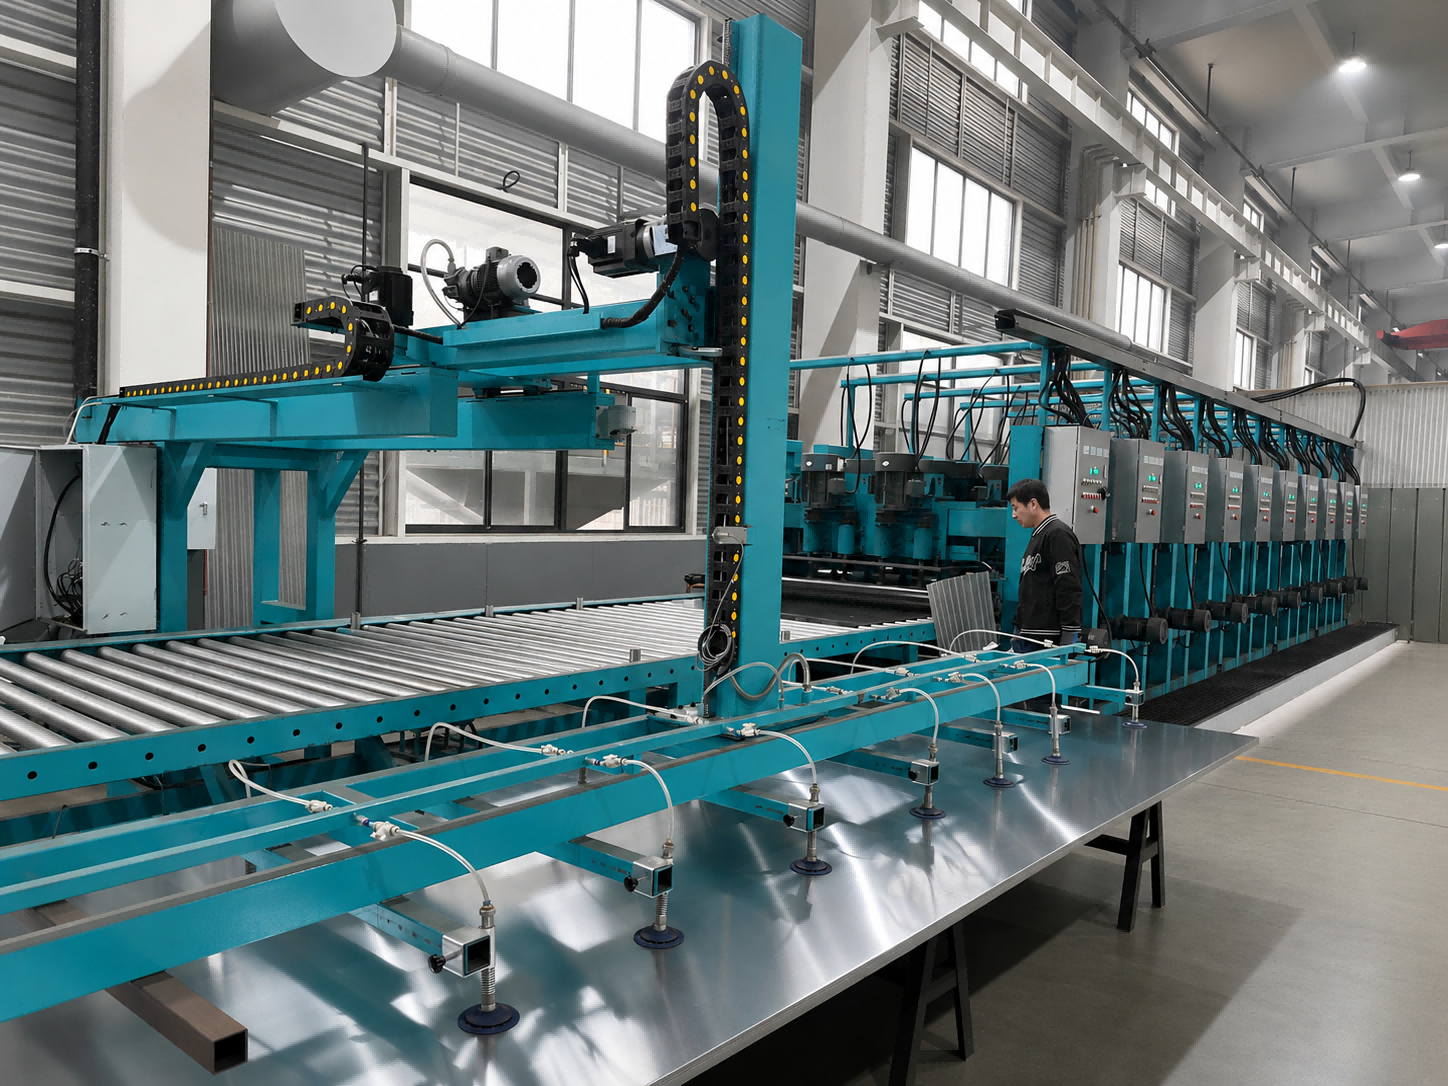
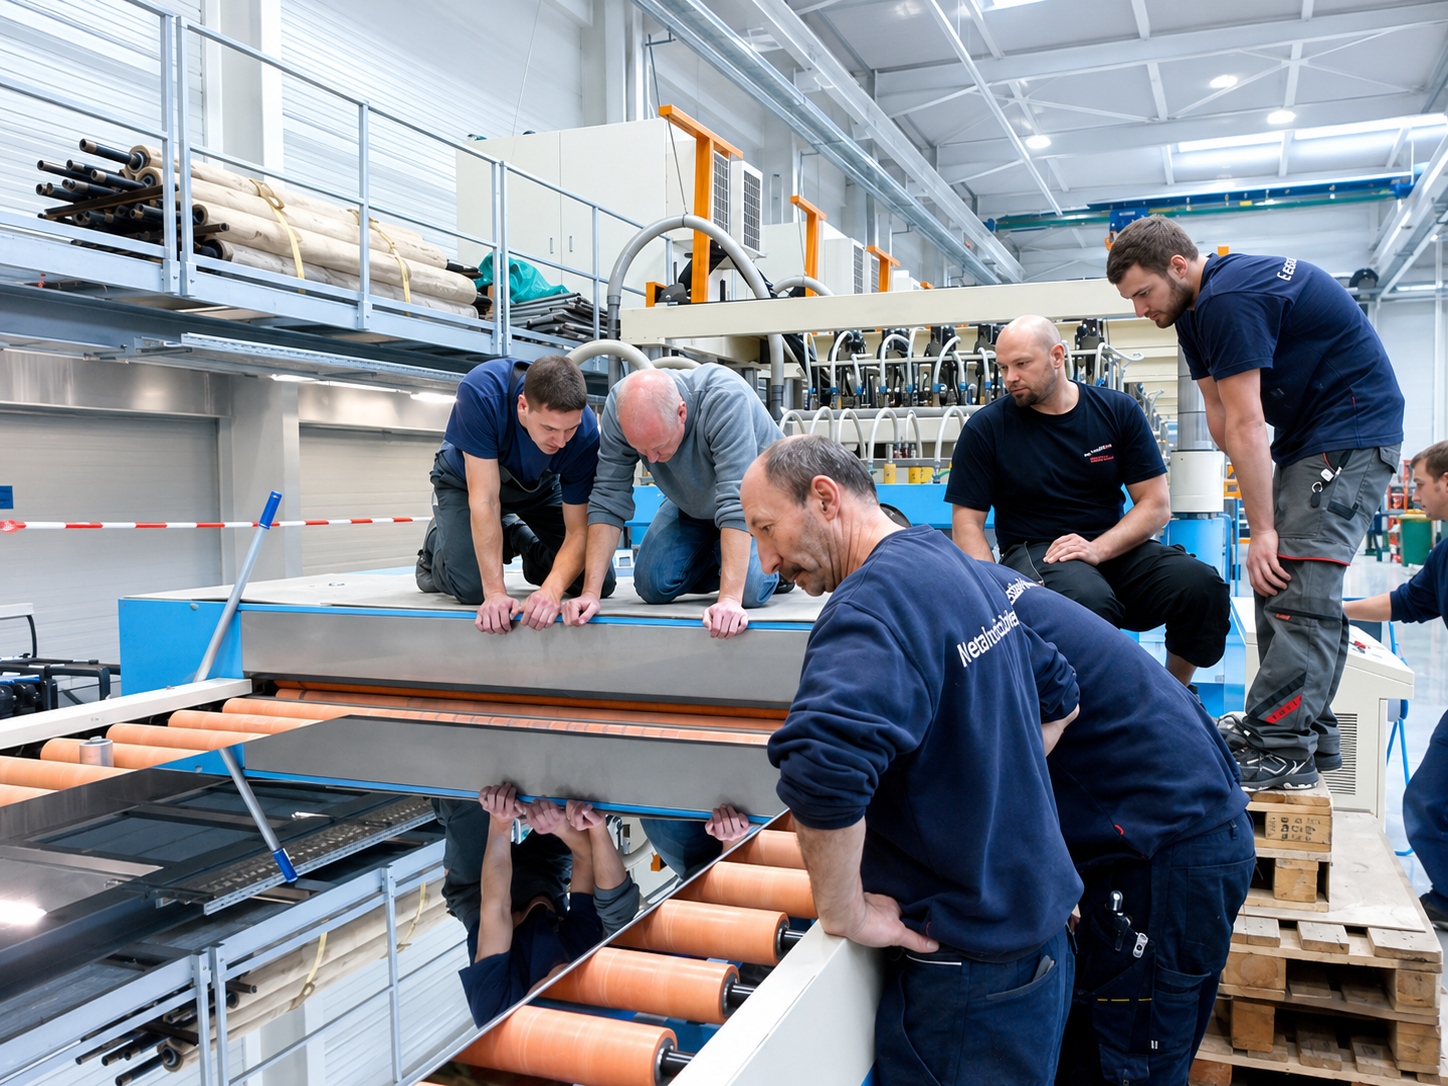
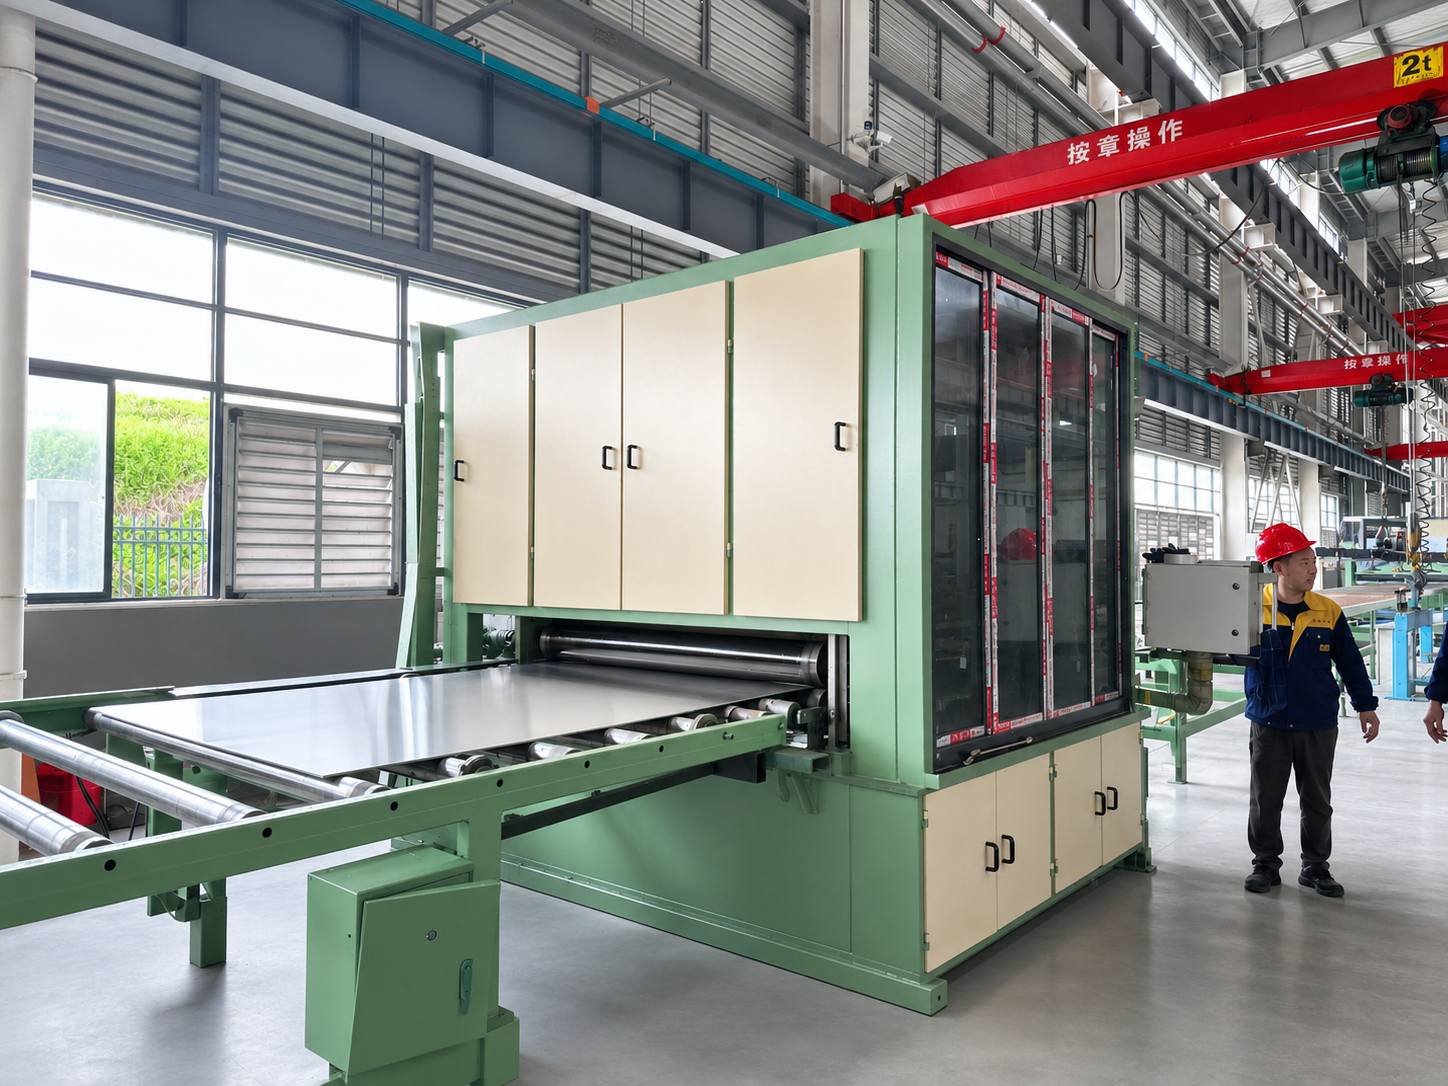
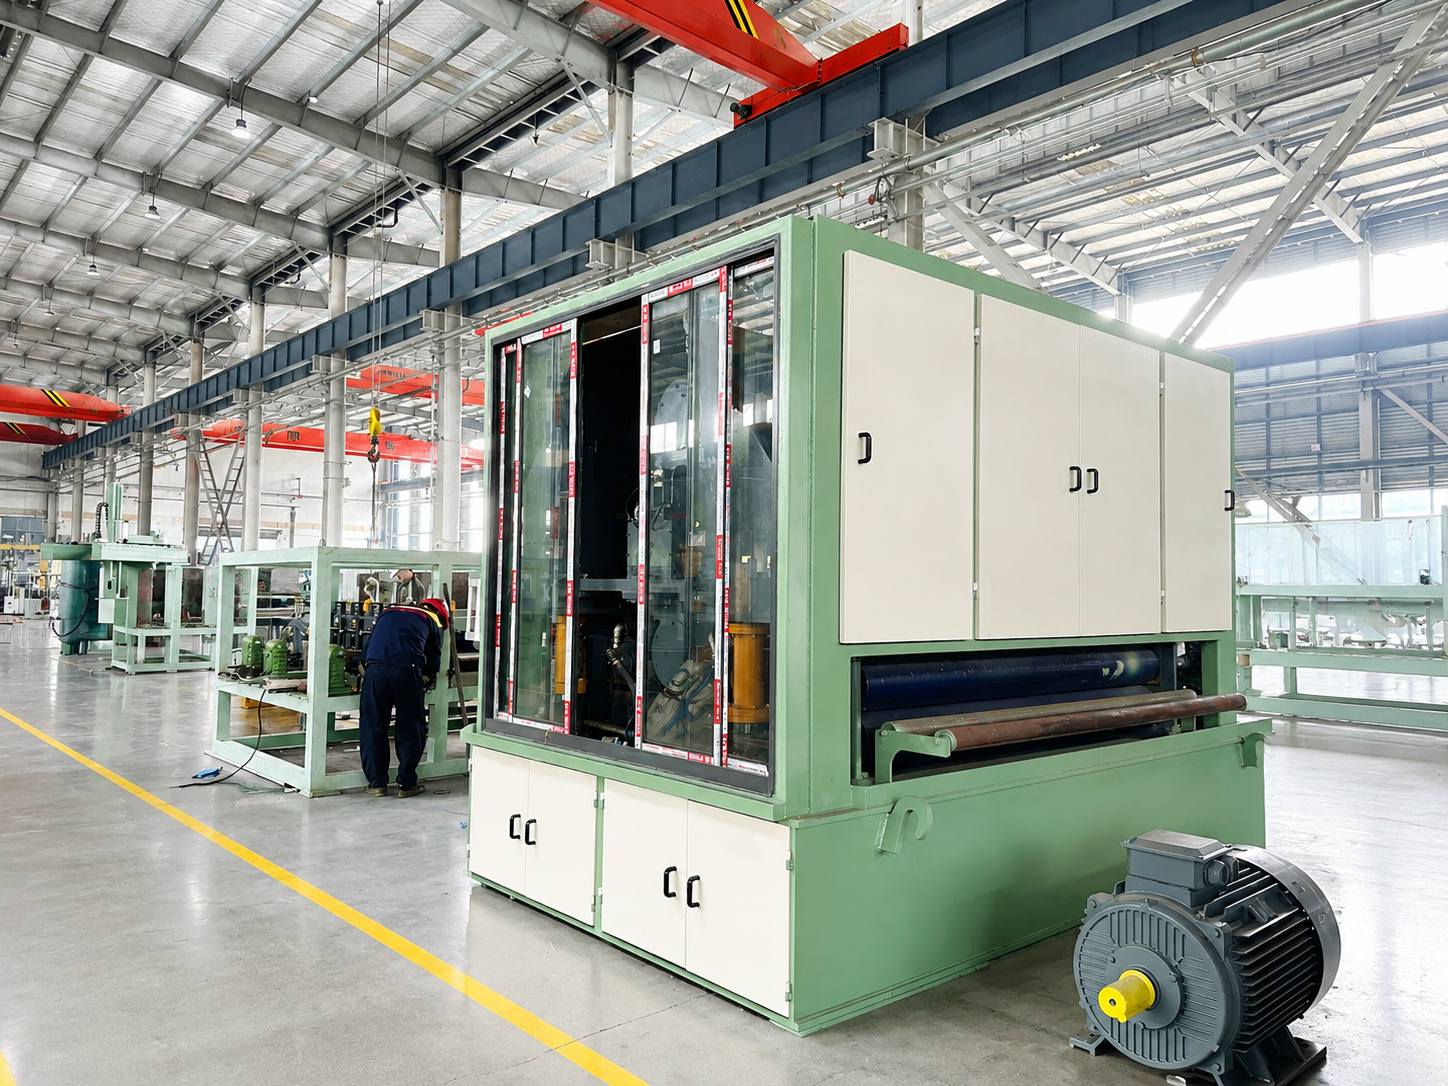
В настоящее времяLEBON Wet No.4 & линия шлифующей машины HLПредназначен для высококачественной мокрой шлифовки и чистки листов, пластин и рулонов из нержавеющей стали. Он использует абразивные ремни или шлифовальные ролики вместе с шлифовальной жидкостью или охлаждающей жидкостью для производства униформыНомер 4 сатин закончилиHL/линия волос.
По сравнению с сухой обработкой система мокрой чистки обеспечивает лучшее охлаждение, более низкую пыльцу, более гладкую текстуру поверхности и снижение риска появления следов горения или обесцвечивания поверхности. Линия может быть оснащена кормовыми, мокрыми шлифовальными и шлифовальными станками, шлифовальной системой фильтрации и рециркуляции жидкостей, очисткой, сушкой и опциональными секциями ламинирования защитной пленки.
Благодаря стабильному подавлению материала, регулируемому давлению чистки, изменяемой скорости движения и точному отслежению за лентой, машина помогает достичь прямолинейного направления зерна, постоянного качества поверхности и эффективного производства. Широко используется для декоративных листов из нержавеющей стали, лифтов, бытовых приборов, кухонного оборудования, архитектурных стен и высококлассных внутренних металлических поверхностей отделки.
Производит и то, и другоеНомер 4 сатин закончилиHL/линия волос
Мокрая шлифовальная конструкция с шлифовальной жидкостью или охлаждающей жидкостью для лучшего качества поверхности
Подходит для листов из нержавеющей стали, пластин и рулонов
Высокоскоростной абразивный ремень или система чистки роликов для эффективной отделки поверхности
Регулируемое давление щетки для различных толщины материала и требований к отделке
Переменная скорость подачи для контроля текстуры поверхности No.4 и HL
Стабильная система слежения за ремнями для предотвращения появления отклонений от направления движения ремня и неравномерных зерновых линий
Несколько вариантов абразивной гравита для No.4 fine brush and HL волосяной отделки
Система подачи измельчительной жидкости помогает уменьшить следы горения тепла, пыли и поверхности
Система фильтрации и переработки снижает измельчительные жидкие отходы и эксплуатационные затраты
После чистки сушилка удаляет следы масла, остатков, пыли и воды
Стабильная система откорма обеспечивает прямолинейное направление зерна и последовательную поверхностную отделку
Дополнительная система ламинирования защитной пленки после поверхностной отделки
ПЛК и инверторная система управления для легкой работы и стабильной регулировки скорости
Настраиваемая рабочая ширина, диапазон толщины, щетки и схема производства
Идеально подходит для декоративной нержавеющей стали, лифтов, бытовых панелей, кухонного оборудования и архитектурных металлических приложений
Лист, пластина или катушка из нержавеющей стали подаются в щетку через конвейерную систему. Стабильное кормление сохраняет материал плоским и обеспечивает равномерное направление зерна во время переработки.
Высокоскоростные абразивные ремни легко измельчают поверхность из нержавеющей стали для удаления небольших царапин, следов оксида и дефектов поверхности. Это готовит материал для 4 - й или HL отделки.
Для отделки номера 4 абразивные ремни создают тонкую и однородную сатиновую матовую текстуру. Шлифовальная жидкость или охлаждающая жидкость поставляется во время чистки, чтобы уменьшить тепло, контролировать пыль и улучшить гладкость поверхности.
Для финиша HL машина создает длинные, прямые и непрерывные линии волос. Конечный эффект линии контролируется абразивным грузом, давлением чистки, точностью слежения за ремнями и скоростью подачи.
Использованная шлифовальная жидкость собирается, фильтруется и рециркулируется для повторного использования. Это способствует сокращению отходов, снижению эксплуатационных затрат и поддержанию стабильной чистоты.
После мокрой чистки поверхность из нержавеющей стали очищается для удаления шлифовальной жидкости, масла, пыли, абразивных остатков и металлических частиц.
Очищенная поверхность проходит через сушильную установку для удаления влаги и предотвращения нанесения водяных знаков на готовую поверхность n.4 или HL.
При необходимости на готовую поверхность наносится защитная пленка для предотвращения царапин при обработке, разделке, транспортировке и дальнейшей обработке.
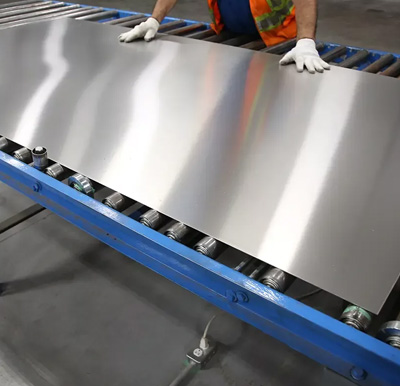
Окончательная поверхность из нержавеющей стали имеет единообразный номер 4 satin отделка или длинная прямая линия волос HL отделка, подходит для декоративных панелей, лифтов интерьеров, бытовых панелей и архитектурных приложений.
Декоративные листы из нержавеющей стали
Панели лифтов и салоны
Панели бытовой техники
Панели кухонного оборудования
Архитектурные стены и потолочные панели
Двери и рамы из нержавеющей стали
Материалы для внутренней отделки
Гостиничные и коммерческие украшения
Мебель и дисплеи
Корпус прибора и крышки панелей
Боковые панели эскалатора
Коммерческое кухонное и ресторанное оборудование
Вывески и рекламные щиты
Металлические шкафы, рабочие и столешницы
Предварительная обработка перед нанесением покрытий, ламинирование или дальнейшая обработка
Высококачественная отделка поверхности из нержавеющей стали линии satin и HL
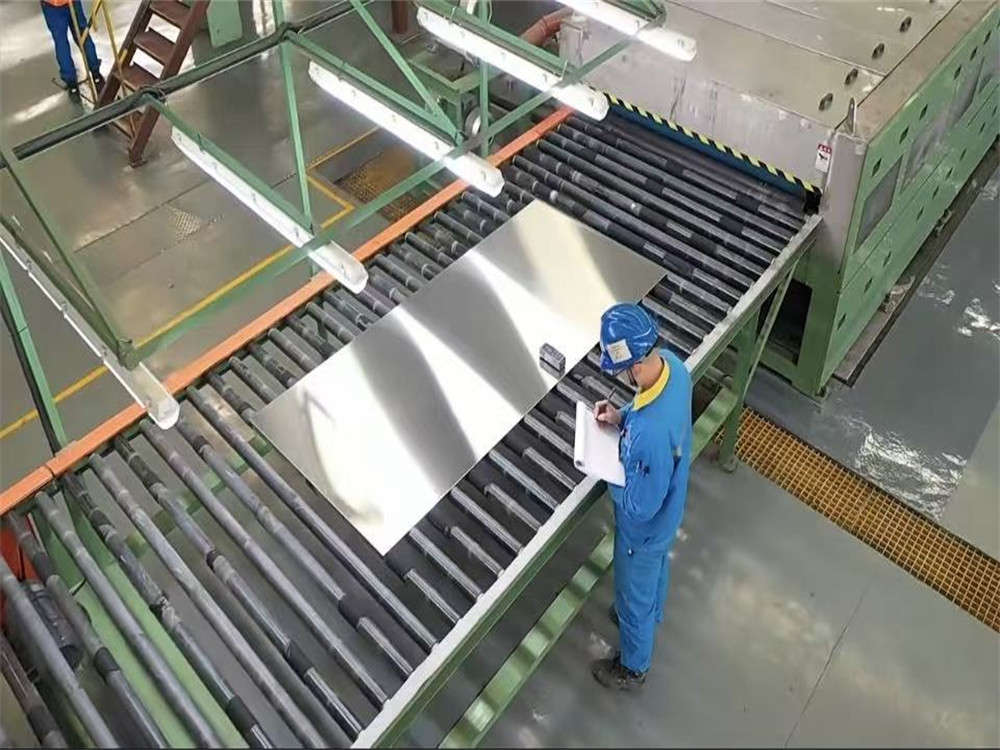
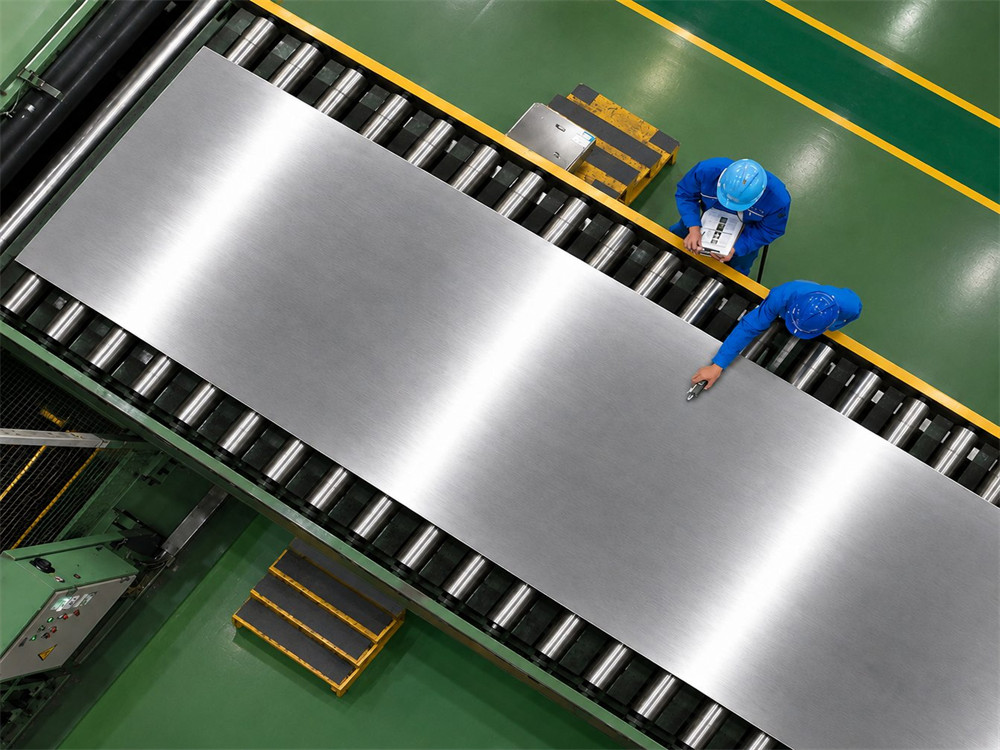
Готовая поверхность должна иметь однородную текстуру satin или HL по всей ширине листа или катушки. Не должно быть никаких очевидных различий между темной и светлой поверхностью, зазорных участков или неровных следов щетки.
Линии очистки должны быть прямыми, непрерывными и последовательными по направлению обработки. Для финиша HL текстура линии должна быть длинной и тонкой; Для финиша номер 4 текстура должна быть ровной и сатиновой.
Готовый материал не должен иметь глубоких царапин, следов уклона ремня, следов вибрации, следов катка, следов горения, пятен масла, следов воды и видимых поверхностных дефектов.
Неровность поверхности можно контролировать с помощью абразивной гравита, давления чистки, скорости ремня и скорости подачи. Стандартные исходные значения:
Номер 4 закончить:В окрестностях городаRa 0,4-0,8 гранум
Хл закончить:В окрестностях городаРа 0,2-0,6 грава
Фактические значения могут быть скорректированы в соответствии с требованиями заказчика.
Абразивный ремень должен регулярно проверяться на предмет износа, повреждения, засорения или неравномерного разреза. Изношенные ремни могут вызывать неустойчивость зерна, царапины или слабую неровность поверхности.
Шлифовальная жидкость или охлаждающая жидкость должны поставляться равномерно во время чистки. Необходимо проверить концентрацию жидкости, расход и состояние фильтрации для предотвращения перегрева, следов горения и загрязнения поверхности.
После мокрой чистки поверхность должна быть полностью очищена и высушена. Готовый материал не должен иметь остатков шлифования, следов охлаждающей жидкости, пятен воды или остаточных металлических частиц.
Если применяется защитная пленка, то она должна быть плоской и плоской. Под пленкой не должно быть пузырей, морщин, частиц пыли или царапин.
Толщина, ширина и плоскостность материала должны быть проверены до производства. Стабильное питание и контроль натяжения помогают избежать отклонений листа, вибрационных линий и неравномерной щеткой текстуры.
Перед массовым производством Один образец должен быть протестирован и утвержден заказчиком или командой по качеству. После официального утверждения для обеспечения стабильного качества продукции следует сохранять одни и те же параметры прижима ремня, давления, скорости и влажной системы.
Пожалуйста, свяжитесь с нами, если вам нужна дополнительная информация.
Copyright © Lebon Metal Equipment Co., Ltd. Все права защищены.
Дизайн от BONTOP.
 Английский
 Русский
 Испанский
 Португальский
 Арабский
 Вьетнамский
 Турецкий
 En