

Язык: английский
Система обработки роботов
Промышленная машина для полировки зеркала
8K зеркало полировка машина для нержавеющей стали безкислотной безкислотной системы
Машина для полировки зеркала алюминиевой пластины
Машина для полировки металлических поверхностей
Высокоточная машина для полировки металлических зеркал
Машина для полировки зеркала пневматического давления 8K
Машина для полировки нержавеющей стали
Высокоглянцевое зеркало шлифовальная машина
8K финишная машина для полировки зеркала
Машина для полировки зеркала Super 8K
Промышленный металлопрокатный станок
Машина для буфера зеркала поверхности титана
Катушка на катушку номер 4 законченная шлифовальная линия
Перейти на страницу 4
Шлифовальный станок с металлической катушкой
Машина для чистки металлических листов
Медный шлифовальный станок
Машина для чистки поверхности титана
Машина для чистки алюминиевых пластин
Шлифовальный станок из нержавеющей стали No.4
Машина для чистки и шлифования лент
Шлифовальный станок из нержавеющей стали HL
Шлифовальный станок Roller HL
Машина для чистки ленты HL
Машина для сухой отделки HL
Мокрая машина для отделки HL
Линия шлифовальной машины Dry No.4 & hl
Линия для чистки под мокрым номером 4 и hl
Скотч-брит готовой машины для металлических поверхностей
Скотч-брайт закончил машину
Машина для полировки скотча из нержавеющей стали
Линия мокрого скотча с бритом
Полностью автоматическая линия машины Scotch Brite(SB)
Осциллятор SB
SB шлифовальный станок
Шотландский брит с осциллятором
Машина с сухим скотчем
Четыре шлифовальных станка
Виброшлифовальный станок из нержавеющей стали
Вибрационное шлифование
Виброшлифовальный станок из нержавеющей стали
Машина AFP
Машина для роликовых каток против отпечатков пальцев
Машина с предварительным покрытием для снятия отпечатков пальцев
Машина для нанесения покрытий на пленку
Машина для нанонанесения антиотпечатков пальцев
Точная линия резки листа для декоративной обработки металла
Линия выравнивания и точной резки для обработки металлических листов
Автоматическое открытие катушек
Прецизионный раствор для резки катушек для обработки металлических полос
Станок для резки/линия для резки
Часто задаваемые вопросы
Автор :Lebon
Sep 20,2026
- да. - да. Материал из нержавеющей стали 201- го сорта с поверхностью 2в может быть переработан в зеркальную отделку 8K. Однако результат зависит не только от добавления полирующих головок или увеличения времени полировки. По сравнению с 304 нержавеющая сталь, 201, как правило, сложнее, более склонны к работе закалки, и меньше прощает, когда шлифовальная тепло, давление и скорость подачи не сбалансированы должным образом.
Ключ заключается в Том, чтобы создать стабильную шлифовальную поверхность, прежде чем начнется тонкая шлифовка зеркала. Если первоначальный слой оксида, микроямы и следы качения удалены неравномерно, то окончательный лист может быть светлым, но все же облачным, белым или неровным под сильным светом.
201 нержавеющая сталь содержит меньше никеля и больше марганца, чем 304. Поэтому его механическая реакция при полировке отличается. На практике 201, как правило, требует более тщательного контроля за выбором абразивного материала, шлифовальной нагрузкой, охлаждением и скоростью подачи.
Основными рисками являются локальное отопление и уплотнение рабочих мест. Когда лист становится слишком горячим, поверхность становится все труднее последовательно резать. Простое увеличение давления может усугубить проблему, создавая больше тепла, ускоряя абразивный износ и увеличивая вероятность видимых следов полировки.
304 нержавеющая сталь имеет более умеренную твердость и, как правило, легче перерабатывать в стабильное зеркало отделки. Это не означает, что 201 не может достичь одинакового визуального уровня; Это означает, что окно процесса сужается, а стадия резкой обработки должна быть лучше управляемой.
Для 201 2B листа необработанная полировка должна удалять первоначальный оксид поверхности, мелкие ямы и дефекты качения, оставляя при этом единообразную основу для тонкой полировки. Практическая промежуточная цель состоит в Том, чтобы обеспечить последовательную поверхность вокруг Ra 0,05 микрометра до того, как лист попадет в тонкую секцию зеркалирования.
Две распространенные ошибки приводят к плохим результатам:
* * * * *Абразивные материалы, которые слишком хороши:Первоначальный оксид и микроямы остаются. После мелкой полировки лист может быть отражающим, но выглядеть бледным или облачным.
* * * * *Абразивные материалы, которые являются слишком грубыми:Дефекты удаляются, однако остаются глубокие следы шлифования. Тонкая полировка может не иметь достаточной мощности для удаления, чтобы устранить их полностью.
Поэтому последовательность грата и количество шлифовальных головок должны соответствовать качеству входящего листа. Для современных 201 и 304 2B листов, как минимум, шесть грубой полировки групп часто рекомендуется, когда требуется стабильный коммерческий результат 8K. Меньшее число групп может затруднить сочетание удаления дефектов с достаточно тонкой промежуточной поверхностью.
Охлаждающая жидкость должна равномерно достигать зоны активного измельчения. Затем давление и скорость движения листа должны регулироваться вместе, с тем чтобы абразивные надрезы могли быть эффективными без перегрева пластинки. Правильная настройка-это не просто максимально возможная нагрузка; Именно нагрузка удаляет требуемое количество при сохранении стабильной температуры листа.
Для повторного производства операторам следует осуществлять мониторинг температуры листа, нагрузки на двигатель, внешнего вида поверхности после каждой стадии и абразивного состояния. Регистрация этих значений по классу и толщине материала делает будущие изменения более быстрыми и последовательными.
После того как грубой полировкой получено чистое и единообразное основание, тонкая полировка, как правило, выполняется с полировочными дисками шерсти и контролируемым полировочным соединением. В традиционном химико-механическом процессе полировка может включать порошок оксида алюминия, воду и азотную кислоту в определенном соотношении. Возможен также механический полировка без кислотности, однако при проведении выборочных испытаний должны быть подтверждены достижимый уровень отделки, время цикла и метод работы.
Секция шлифования должна улучшить отражательную способность без повторного введения вихревых меток, местной дымки или изменения цвета. Больше шлифовальных головок может увеличить производительность, но дополнительные головки не могут компенсировать нестабильную поверхность с неровной полировкой.
Надежная проверка должна сочетать показания приборов с визуальными проверками. Для коммерческого зеркального листа 8K обычно используются следующие три критерия:
Пункт проверки | Рекомендуемая проверка |
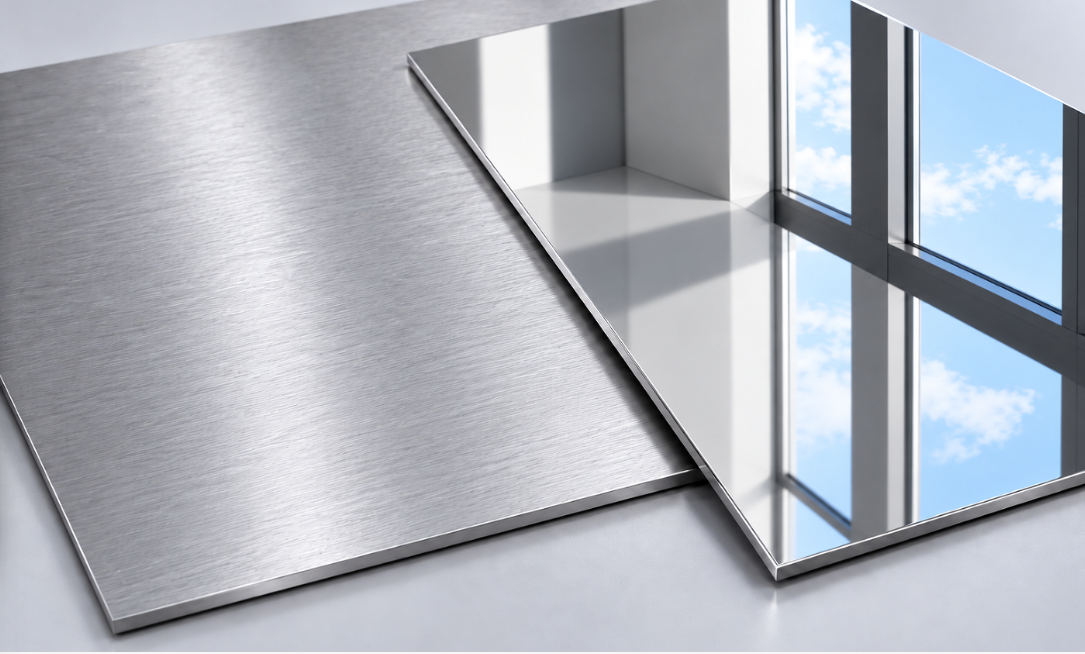
Неровность поверхности | Окончательный Ra ниже 0,02 микрометров. |
Блеск для глаз | От 600 до 800 гу измеряется под углом 60 градусов в зависимости от согласованного стандарта на продукцию и приборов. |
Качество изображения | Отсутствие видимых дуг с полировочной головкой, следов вихрения, тумана, ямов или неравномерного отражения при надлежащем освещении. |
Прежде чем завершить конфигурацию станка, поставщику следует пересмотреть фактический 201 сорт, диапазон толщины, размеры листа, входящую 2в поверхность, целевую блеску, целевую Ra и требуемую производительность. Образцы листов особенно полезны потому, что твердость 2B и микроямы могут различаться в зависимости от сталелитейных заводов.
В этом случае конфигурация линии должна основываться на реальных требованиях к удалению поверхностного слоя и производственных целях. В низкопроизводительном проекте может использоваться компактная комбинация полировки грубой и тонкой, в то время как высокопроизводительному заводы может потребоваться больше групп полировки для сохранения той же отделки на более высокой скорости подачи.
201 2B нержавеющая сталь может достичь высокого качества 8K зеркала отделки. Решающими факторами являются правильно спланированная последовательность шлифования, надлежащее охлаждение, сбалансированное давление и скорость подачи, а также объективная окончательная проверка. Когда эти переменные контролируются, более высокая твердость 201 становится проблемой проектирования процесса, а не барьером для обработки зеркала.
- нет. Нет. Даже при одинаковой толщине 201, как правило, нуждается в различных абразивных установках, давлении, охлаждении и скорости, поскольку его твердость и методы работы отличаются от 304.
Как правило, нет. Мелкий блеск улучшает отражательную способность, но он не может надежно удалить глубокие следы шлифования или дефекты, которые остались на поверхности 2B.
- да. - да. Выборочные испытания помогают подтвердить фактическое требование удаления, соответствующую последовательность грата, достижимую глянцевую и Ra, а также ожидаемую скорость производства для покупателя#- 39; - материал. - спасибо.
Пожалуйста, свяжитесь с нами, если вам нужна дополнительная информация.
Copyright © Lebon Metal Equipment Co., Ltd. Все права защищены.
Дизайн от BONTOP.
 Английский
 Русский
 Испанский
 Португальский
 Арабский
 Вьетнамский
 Турецкий
 En