

Язык: английский
Система обработки роботов
Промышленная машина для полировки зеркала
8K зеркало полировка машина для нержавеющей стали безкислотной безкислотной системы
Машина для полировки зеркала алюминиевой пластины
Машина для полировки металлических поверхностей
Высокоточная машина для полировки металлических зеркал
Машина для полировки зеркала пневматического давления 8K
Машина для полировки нержавеющей стали
Высокоглянцевое зеркало шлифовальная машина
8K финишная машина для полировки зеркала
Машина для полировки зеркала Super 8K
Промышленный металлопрокатный станок
Машина для буфера зеркала поверхности титана
Катушка на катушку номер 4 законченная шлифовальная линия
Перейти на страницу 4
Шлифовальный станок с металлической катушкой
Машина для чистки металлических листов
Медный шлифовальный станок
Машина для чистки поверхности титана
Машина для чистки алюминиевых пластин
Шлифовальный станок из нержавеющей стали No.4
Машина для чистки и шлифования лент
Шлифовальный станок из нержавеющей стали HL
Шлифовальный станок Roller HL
Машина для чистки ленты HL
Машина для сухой отделки HL
Мокрая машина для отделки HL
Линия шлифовальной машины Dry No.4 & hl
Линия для чистки под мокрым номером 4 и hl
Скотч-брит готовой машины для металлических поверхностей
Скотч-брайт закончил машину
Машина для полировки скотча из нержавеющей стали
Линия мокрого скотча с бритом
Полностью автоматическая линия машины Scotch Brite(SB)
Осциллятор SB
SB шлифовальный станок
Шотландский брит с осциллятором
Машина с сухим скотчем
Четыре шлифовальных станка
Виброшлифовальный станок из нержавеющей стали
Вибрационное шлифование
Виброшлифовальный станок из нержавеющей стали
Машина AFP
Машина для роликовых каток против отпечатков пальцев
Машина с предварительным покрытием для снятия отпечатков пальцев
Машина для нанесения покрытий на пленку
Машина для нанонанесения антиотпечатков пальцев
Точная линия резки листа для декоративной обработки металла
Линия выравнивания и точной резки для обработки металлических листов
Автоматическое открытие катушек
Прецизионный раствор для резки катушек для обработки металлических полос
Станок для резки/линия для резки
Новости отрасли металлоотделочного оборудования
Автор :Lebon
Sep 29,2026
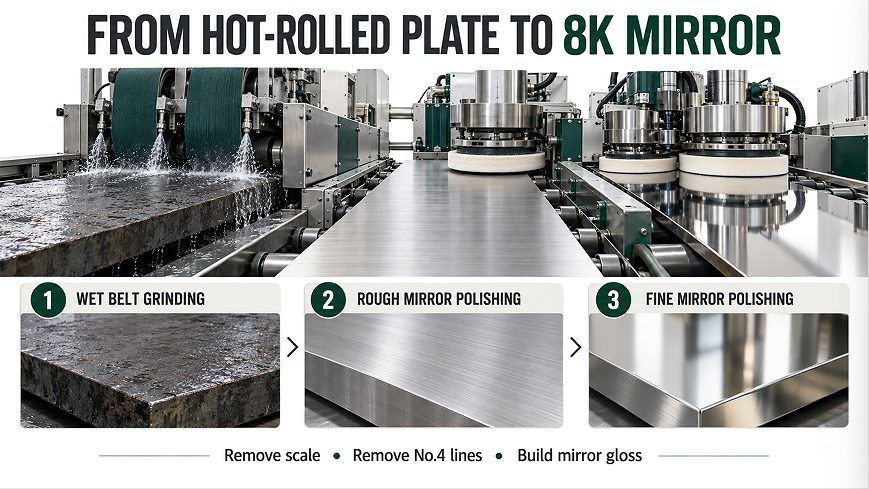
Для пластин из нержавеющей стали толщиной более 5 мм хорошая отделка зеркала начинается задолго до шлифовальной машины зеркала- да.Горячекатанная пластинка, как правило, поставляется с оксидом масштаба и наружности поверхности. Если они оставлены для удаления шлифовальных головок зеркала, то шлифовка становится более медленной и линии No.4 или маркировочные знаки головы могут оставаться видимыми на окончательной поверхности.
Мощный мокрый шлифовальный станок для обработки лент снимает слой горячего оксидного проката и обеспечивает более равномерную поверхность. А это...Этап подготовки No.4- да. Для проекта, описанного здесь, цель после измельчения являетсяРа. 0.2.
Пластину теперь можно полировать зеркалом, но она еще не является зеркальной поверхностью. На четвертом этапе остаются направляющие шлифовальные линии, которые должны быть постепенно удалены на следующем этапе.
Наши инженеры оценивают ежедневную производительность от линии мокрого шлифования ремня с двумя головками в 6 м:
| Толщина пластины | Планируемые мероприятия |
|---|---|
| 3-8 мм | 50-80 тарелок в день |
| 9-15 мм | 30-40 тарелок в день |
| 16-25 мм | 15-20 тарелок в день |
| 26-40 мм | 10-15 тарелок в день |
Это проектные оценки. Фактическая производительность зависит от размера оксида, плоскостности пластины, требуемого удаления материала, абразивного состояния и часов работы.
Необработанная обработка зеркала — это мост между шлифованием No.4 и финальной отделкой 8K.Последовательно сменяющие друг друга группы необработанных шлифовальных материалов используют все более тонкие абразивы для удаления направляющих линий No.4 и дальнейшего снижения шерохости поверхности. Для этого процесса наши инженеры рекомендуют нацелиться на приблизительноRa 0,05 гранум после грубой полировки, прежде чем прекрасные полировальные группы поднимут блеск.
При наличии слишком небольшого числа групп грубая полировка операторам, возможно, придется уменьшить скорость подачи для удаления линий No.4. В противном случае могут остаться остаточные линии или следы полировки головы. Мелкий блеск улучшает светоотражающую способность, но не следует ожидать, что он компенсирует неполный грубый блеск.
A/данные отсутствуют.Четыре грубая + две-хорошаяКонфигурация позволяет обрабатывать должным образом подготовленные горячекатаные плиты. Для 6 - метровых плит расчетная выходная способность шестигрупповой линии составляет приблизительно 6 м14-16 тарелок в день, в зависимости от входящей поверхности и требований отделки.
Там, где требуется более высокая пропускная способность, наши инженеры рекомендуютПять грубых групп + три прекрасные группы- да. Дополнительная грубая группа обеспечивает больше мощности для удаления линий No.4, в то время как дополнительная тонкая группа поддерживает окончательный блеск на более высокой скорости подачи. Основываясь на нашем опыте обработки, эта конфигурация может быть запущенаБолее чем на 30% быстрееЧем 4 - х грубая + 2 - х тонкая схема при сопоставимых условиях. Фактическая разница должна проверяться с использованием репрезентативных номерных знаков клиентов.
Для толстого горячего проката из нержавеющей стали эти две машины выполняют различные задачи:
Мокрые шлифовальные ленты снимают шкалу оксида и устанавливают единую базу No.4. Грубый блеск зеркала удаляет линии No.4. Тонкая полировка создает окончательный вид зеркала и блеск.
Выбор линии полировки без учета качества входящей поверхности No.4 может привести к замедлению производства или появлению видимых дефектов. Наиболее надежная конфигурация начинается с состояния пластины, целевой отделки и испытания с использованием репрезентативного материала.
Пожалуйста, свяжитесь с нами, если вам нужна дополнительная информация.
Copyright © Lebon Metal Equipment Co., Ltd. Все права защищены.
Дизайн от BONTOP.
 Английский
 Русский
 Испанский
 Португальский
 Арабский
 Вьетнамский
 Турецкий
 En